現場での注目テーマ
掲載日:2026/09/24
製造業のタブレット活用|工場でのメリット・事例・選び方を解説
こんにちは。工場・物流・店舗など、さまざまな現場向けの業務用タブレットの開発・製造を手がける日立ケーイーシステムズのライターチームです。
製造業では、人手不足や技術継承、国際競争の激化といった課題に対応するため、DX(デジタルトランスフォーメーション)の推進が急務です。その第一歩として、タブレットの活用が注目されています。工場などの製造現場にタブレットを導入することで、情報管理の効率化やペーパーレス化を実現し、生産性向上につなげることが可能です。
本記事では、製造業向けタブレットのメリットや具体的な導入事例、失敗しない選び方までを分かりやすく解説します。
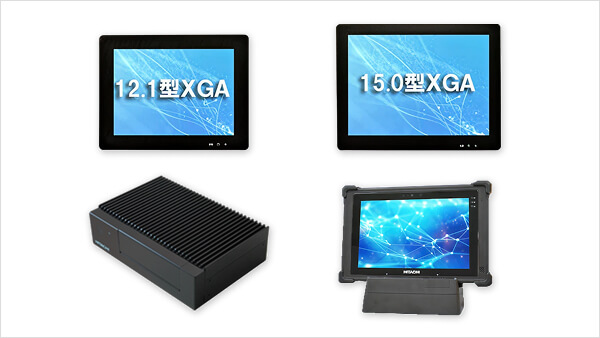
ハードウェア製品の一覧目次
なぜ製造業のDX推進にタブレットが不可欠なのか?
製造現場における情報伝達や記録は、依然として紙媒体が主流のケースも少なくありません。しかし、紙ベースの運用には多くの課題が潜んでいます。製造業向けに開発されたタブレットや関連ソリューションを活用することで、これらの課題を解決し、DX推進を加速させることが可能です。
リアルタイムでの情報共有やデータ活用は、変化の激しい市場で競争力を維持するために不可欠な要素となっています。
紙媒体での情報管理が招く限界とリスク
紙の帳票や図面による情報管理は、多くの非効率とリスクを内包しています。例えば、日報や点検表の作成、事務所への提出、データ入力といった一連の作業には多くの時間がかかります。また、手書きによる記入ミスや転記ミス、書類の紛失といったヒューマンエラーが発生しやすい点も課題です。
さらに、大量の書類を保管するための物理的なスペースが必要になるほか、過去の情報を探し出す際にも手間がかかるなど、管理コストの増大を招きます。
現場の「見える化」で変わる生産体制
タブレットを導入し、製造現場の情報をデジタル化することで、生産工程全体の「見える化」が実現します。各工程の進捗状況や設備の稼働データ、作業員の稼働状況などをリアルタイムで収集・共有できるため、管理者は事務所にいながら工場の状況を正確に把握可能です。これにより、生産計画の遅延やトラブルの予兆を迅速に察知し、即座に対応策を講じることが可能になります。
データに基づいた客観的な状況判断は、生産体制の最適化と継続的な改善活動を促進します。
製造現場にタブレットを導入する6つのメリット
製造現場にタブレットを導入するメリットは多岐にわたります。ペーパーレス化によるコスト削減はもちろん、ヒューマンエラーの防止や生産性の向上、さらには従業員の教育まで、その活用範囲は広いです。工場での業務をデジタルに置き換えることで、製造業が抱える課題を解決し、より効率的で競争力のある生産体制を構築できます。
ここでは、タブレット活用がもたらす6つの具体的なメリットを解説します。
ペーパーレス化によるコスト削減と管理工数の削減
タブレット導入による最も直接的なメリットの一つが、ペーパーレス化の実現です。作業指示書や日報、点検表などを電子化することで、紙の購入費用や印刷にかかるインク・トナー代、プリンターの維持費といった直接的なコストを削減できます。また、大量の書類を保管していたスペースを有効活用できるようになる点も大きな利点です。
さらに、書類のファイリングや必要な情報を探し出すといった管理工数が大幅に削減され、従業員はより付加価値の高い業務に集中できます。
ヒューマンエラーを防止し品質を安定させる
紙の帳票への手書き入力では、記入ミスや読み間違い、転記ミスといったヒューマンエラーが発生しがちです。タブレットの入力フォームを活用すれば、プルダウン選択やチェックボックス形式によって入力作業が標準化され、誰が作業しても同じ品質の記録を残せます。
また、入力必須項目を設定することで記入漏れを防ぐことも可能です。各工程でのヒューマンエラーが減少することは、製品全体の品質安定化に直結し、手戻りや不良品の削減によるコスト管理にも貢献します。
リアルタイムな情報共有で生産性を向上させる
製造現場でタブレットに入力された作業進捗や検査結果、設備の稼働状況などのデータは、ネットワークを通じて即座に関係者へ共有されます。これにより、管理者は事務所や遠隔地からでも現場の状況をリアルタイムに把握でき、生産計画の調整やトラブル発生時の指示を迅速に行えます。各工程の連携がスムーズになることで、待ち時間などの無駄が削減され、工場全体の生産性向上につながります。
また、ペーパーレス化により、報告書作成のための残業時間削減も期待できます。
写真や動画の活用で正確な状況報告が可能に
製造現場で発生した設備の不具合や製品の不良箇所を報告する際、文章や口頭だけでは正確な状況が伝わりにくいことがあります。タブレットのカメラ機能を活用すれば、問題箇所を写真や動画で撮影し、報告書に添付することが可能です。視覚的な情報が加わることで、状況の誤認を防ぎ、より正確で迅速な情報共有が実現します。
これにより、メンテナンス担当者や品質管理部門は現場に駆けつける前に具体的な状況を把握でき、的確な初動対応が可能になります。
動画マニュアルで新人教育や技術継承を効率化
紙のマニュアルでは伝わりにくい複雑な作業手順や機械の操作方法も、動画であれば視覚的に分かりやすく伝えられます。タブレットを活用して動画マニュアルを作成・閲覧できるようにすれば、新入社員や外国人従業員でも自身のペースで繰り返し学習でき、教育担当者の負担を大幅に軽減できます。
また、熟練技術者の持つ繊細な手元の動きや作業のコツを動画で記録しておくことは、貴重な技術・ノウハウの継承にもつながり、組織全体の技術力向上に貢献します。
データに基づいた迅速な経営判断をサポート
タブレットを通じて収集された製造現場の様々なデータは、サーバーに蓄積され、分析可能な状態になります。生産実績や設備稼働率、不良品発生率といったデータを多角的に分析することで、生産プロセスのボトルネックや改善点を客観的に把握できます。これらのデータ活用は、現場レベルの改善活動だけでなく、経営層が設備投資や人員配置といった経営判断を下す際の重要な根拠となります。
【用途別】製造業のタブレット活用シーンと改善事例
製造業の工場では、タブレットを様々な業務で活用できます。作業日報や点検表といった日常的な記録業務から、図面の閲覧、在庫管理、品質管理まで、その導入事例は多岐にわたります。製造現場の各工程でタブレットを活用することで、情報管理の精度とスピードが向上し、業務効率を大幅に改善することが可能です。
ここでは、製造業向けソリューションと組み合わせた具体的な活用シーンと、それによって得られる改善効果を紹介します。
作業日報・点検表を電子化して報告業務を効率化
従来、紙に手書きしていた作業日報や設備点検表をタブレットアプリに置き換えることで、報告業務を大幅に効率化できます。現場の作業員は、作業終了後すぐにその場でタブレットから報告を入力でき、事務所に戻る手間が省けます。入力されたデータは即座にサーバーに送信されるため、管理者はリアルタイムで進捗を確認可能です。
また、過去のデータを簡単に検索・集計できるため、報告書の作成やデータ分析にかかる管理工数も削減されます。入力フォーマットの統一により、記入漏れや転記ミスといったヒューマンエラーも防止できます。
図面・仕様書を電子化し常に最新情報を閲覧
製造現場では、常に最新の図面や仕様書を参照することが不可欠です。紙で図面を管理している場合、設計変更があった際に古い図面を回収し、新しい図面を配布する手間が発生し、誤って古い図面で作業してしまうリスクもあります。タブレットを活用し、サーバー上で図面データを一元管理すれば、現場の作業員はいつでも手元の端末から最新の情報を閲覧できます。
ピンチ操作で細部を拡大表示できるため視認性も向上し、作業品質の安定化につながります。
在庫管理システムと連携しリアルタイムで在庫を把握
タブレットを在庫管理に活用することで、工場内の部品や仕掛品、製品の在庫状況をリアルタイムで正確に把握できます。タブレットのカメラでバーコードやQRコードを読み取ることで、手作業による入力ミスを防ぎながら、簡単に入出庫登録が可能です。在庫データがリアルタイムで更新されるため、管理者は事務所にいながら正確な在庫数を把握でき、過剰在庫や欠品のリスクを低減します。
これにより、発注業務の最適化やキャッシュフローの改善にもつながります。
品質管理記録をデジタル化し不良品の発生を未然に防ぐ
製品の品質を維持・向上させるためには、各工程での検査記録を正確に残し、分析することが重要です。タブレットを用いて品質管理記録をデジタル化すれば、検査数値を直接入力したり、不良品を撮影して記録したりすることが容易になります。蓄積された検査データや画像を分析することで、不良品の発生傾向や原因を特定しやすくなり、再発防止策の立案に役立ちます。
これにより、不良品の発生を未然に防ぎ、歩留まりの向上と顧客満足度の向上を実現します。
設備保全の記録を残し予知保全につなげる
工場の生産性を維持するためには、設備の安定稼働が不可欠です。タブレットを使って設備の点検・修理履歴を一元管理することで、保全業務の効率化と高度化を図れます。点検結果や稼働データをデジタルで記録・蓄積し、分析することで、故障の予兆を事前に検知する「予知保全」の実現に近づきます。
設備の突発的な停止を未然に防ぐことで、生産計画への影響を最小限に抑え、機会損失を防ぐことが可能です。また、ペーパーレス化により、保全記録の管理コストも削減されます。
失敗しない!製造業向けタブレットの選び方5つのポイント
製造業の工場や製造現場でタブレットを導入する際は、自社の利用環境や目的に合った端末を選ぶことが重要です。一般的なオフィス向けタブレットでは、工場の過酷な環境に耐えられない場合があります。堅牢性や操作性、バッテリー性能など、製造業向けに求められる要件は多岐にわたります。
ここでは、主要メーカーの製品を比較検討する際に役立つ、おすすめの選び方のポイントを5つ紹介します。
【OS】Windows・Androidそれぞれの特徴を比較
タブレットを選ぶ際、まず検討すべきはOS(オペレーティングシステム)です。Windowsタブレットは、PCとの親和性が高く、既存の業務用アプリケーションやExcelなどのOfficeソフトをそのまま活用しやすいのが特徴です。Androidタブレットは、様々なメーカーから多様な機種が販売されており、価格や性能の選択肢が豊富な点や、カスタマイズ性の高さが魅力です。自社で利用したいシステムやアプリとの互換性を考慮して選ぶことがおすすめです。
【堅牢性】防塵・防水・耐衝撃性能は現場の環境に合わせる
工場や屋外などの製造現場では、粉塵が舞っていたり、水や油がかかったり、誤って端末を落下させたりするリスクがあります。そのため、タブレットには高い堅牢性が求められます。選定の際は、防塵・防水性能を示す「IP等級」や、耐衝撃性能に関する米国国防総省の調達基準「MIL規格」への準拠を確認することがおすすめです。
例えば「IP65」であれば、粉塵の侵入を完全に防ぎ、あらゆる方向からの水の噴流にも耐えられます。現場の環境に合わせて必要な堅牢性を備えたモデルを選びましょう。
【画面サイズ】視認性と携帯性のバランスで選ぶ
タブレットの画面サイズは、視認性と携帯性のトレードオフの関係にあります。図面や詳細なデータを頻繁に確認する業務であれば、一覧性の高い10インチ以上の大画面モデルがおすすめです。一方、端末を常に携帯しながら作業を行う場合や、狭い場所で利用する際には、片手でも持ちやすい7〜8インチ程度の小型モデルが適しています。
作業内容や利用シーンを具体的に想定し、どちらを重視するかで最適な画面サイズを判断することが重要です。ショールームなどで実際に手に取って、重さや持ちやすさを確認するのも良いでしょう。
【操作性】手袋をつけたままでも操作できるか確認
製造現場では、安全確保や衛生管理のために手袋を着用して作業することが多くあります。一般的なタブレットのタッチパネルは、素手での操作を前提としているため、手袋を装着したままでは反応しない場合があります。
そのため、工場で利用するタブレットを選ぶ際は、手袋をつけたままでも操作できる「手袋モード」や、高感度のタッチパネルを搭載したモデルがおすすめです。また、細かい操作やサイン入力が必要な場合は、専用のスタイラスペンが付属またはオプションで用意されているかも確認しましょう。
【バッテリー】長時間の連続稼働が可能かチェック
タブレットを現場で一日中利用する場合、バッテリーの持続時間は非常に重要な選定ポイントです。業務時間中に充電が切れてしまうと、作業が滞ってしまいます。少なくとも8時間(1シフト)以上は連続稼働できる大容量バッテリーを搭載したモデルがおすすめです。
また、機種によっては、ユーザー自身でバッテリーパックを交換できるものもあります。予備のバッテリーを用意しておけば、充電のために業務を中断する必要がなくなり、24時間稼働の工場でも安心して利用できます。
タブレット導入で注意すべき3つのこと
製造現場へのタブレット導入は、多くのメリットをもたらす一方で、計画なく進めると失敗に終わるリスクもあります。端末の選定だけでなく、導入後の運用までを見据えた準備が重要です。ここでは、タブレットの活用を成功させるために、事前に検討しておくべきコスト管理やセキュリティ対策、現場への定着支援という3つの注意点を解説します。
業務用タブレットのサポートとメンテナンスについては「業務用タブレットの導入で知っておきたいサポートとメンテナンス」で詳しく紹介しています。
初期費用と運用コストの事前シミュレーション
タブレット導入には、端末本体の購入費用という初期費用に加え、継続的に発生する運用コストも考慮する必要があります。運用コストには、通信回線の契約料、業務用アプリの利用料や開発費、故障時の修理・保守費用、端末を管理するためのMDM(モバイルデバイス管理)ツールの費用などが含まれます。導入前にこれらのトータルコスト(TCO)を算出し、投資対効果をシミュレーションしておくことが重要です。
補助金を活用するなど、コストを抑える方法も検討しましょう。
セキュリティ対策と情報漏洩リスクの管理
タブレットは持ち運びが容易なため、紛失や盗難のリスクが常に伴います。端末内に重要な図面データや顧客情報が保存されている場合、情報漏洩は大きな経営問題に発展しかねません。こうしたリスクに備え、端末のパスワードロック設定の徹底はもちろん、MDMツールを導入して遠隔から端末をロックしたり、データを消去したりできる体制を整えることが不可欠です。
また、業務外アプリのインストールを制限する、特定のネットワーク以外からのアクセスを禁止するなど、利用ルールを定めて周知徹底することも重要です。
業務用タブレットのセキュリティ対策については「業務用タブレットのセキュリティ対策とその重要性」で詳しく紹介しています。
現場への導入目的の共有と定着までのサポート体制
新しいツールを導入する際、現場の従業員からの理解と協力は不可欠です。なぜタブレットを導入するのか、それによって業務がどう改善されるのかといった目的を事前に丁寧に説明し、現場の意見も聞きながら進めることが重要です。また、ITツールに不慣れな従業員もいることを想定し、導入初期には操作研修会を実施したり、気軽に質問できるサポート担当者を配置したりするなど、定着までの手厚いフォロー体制を構築しましょう。
一部の部門でスモールスタートし、成功事例を作ってから全社展開することも有効な手段です。
製造業でのタブレット活用に関するよくある質問
製造業向けにタブレット活用を検討する際、多くの担当者が共通の疑問を抱きます。ここでは、工場の製造現場でタブレットを導入するにあたって、特によく寄せられる質問とその回答をまとめました。具体的な活用方法から、業務用端末と市販端末の違い、コスト削減効果の目安まで、導入計画の参考にしてください。
製造業の現場では、タブレットを具体的にどのように活用できますか?
作業日報や点検表の電子化、図面・仕様書の閲覧、動画マニュアルによる教育、品質管理記録のデジタル化などが主な活用例です。これにより、製造現場のペーパーレス化が進み、情報共有の迅速化やヒューマンエラーの削減が実現します。製造業向けの業務アプリと連携させることで、さらに多様な活用が可能です。
工場で使う場合、市販のタブレットと業務用の高耐久タブレットはどう違いますか?
業務用タブレットは、防塵・防水・耐衝撃といった堅牢性が高く、工場の過酷な環境でも安心して使用できる点が最大の違いです。また、手袋を装着したまま操作できる機能や、長時間の連続稼働を可能にする大容量バッテリー、豊富なインターフェースなど、製造業向けの現場作業に特化した機能を備えているメーカー製品が多いです。
製造業にタブレットを導入すると、どれくらいのコスト削減効果が見込めますか?
ペーパーレス化による紙・印刷費といった直接的な費用削減に加え、報告業務の工数削減や転記ミスの防止による品質ロスの低減など、間接的なコスト削減効果も大きいです。情報共有の迅速化で生産性が向上すれば、残業代の削減にもつながります。削減効果は企業の規模や活用方法によって異なります。
まとめ
本記事では、製造業の工場をはじめとする製造現場でのタブレット活用について、メリットや導入事例、選び方のポイントを解説しました。タブレットの導入は、ペーパーレス化によるコスト削減や情報管理の効率化だけでなく、ヒューマンエラーの防止、技術継承、データに基づいた迅速な意思決定など、製造業が抱える多くの課題解決に貢献します。
自社の現場環境や目的に合った製造業向けの端末を選定し、適切な運用体制を整えることで、その効果を最大限に引き出すことができます。